Fräsparameter
Fräsparameter: Drehzahl, Vorschub und Eintauchtiefe bestimmen
Jeder Werkstoff braucht den passenden Fräser, die richtige Drehzahl und den passenden Vorschub, damit das Ergebnis so gut aussieht wie die Idee. Hier finden Sie die Formeln, Richtwerte für die gängigen Werkstoffe und die empfohlenen Eintauchtiefen für D-, M- und Q-Serie.
- Formeln für Drehzahl und Vorschub
- Richtwerte je Werkstoff
- STEPCRAFT CutCalc als App

Berechnung
So berechnen Sie Drehzahl und Vorschub
Mit zwei Formeln und den Richtwerten aus der Tabelle bestimmen Sie die Schnittdaten für jeden Fräser. Bei spiral- und diamantverzahnten Fräsern ist die Zähnezahl z immer 2.
1. Drehzahl n
n [U/min] = (vc [m/min] × 1000) / (π × d [mm])
Beispiel Weichholz, Fräser Ø 8 mm, vc = 500 m/min aus der Tabelle:
n = (500 × 1000) / (3,14 × 8) = 19.904 U/min
Liegt die maximale Drehzahl Ihrer Frässpindel unter dem errechneten Wert, setzen Sie die maximale Drehzahl in die Vorschubformel ein.
2. Vorschubgeschwindigkeit vf
vf [mm/min] = n × z × fz
Beispiel Weichholz, Fräser Ø 8 mm, Zweischneider, fz = 0,100 mm aus der Tabelle:
vf = 19.904 × 2 × 0,100 = 3.981 mm/min
- n Drehzahl des Fräsers in U/min
- vc Schnittgeschwindigkeit in m/min
- d Fräserdurchmesser in mm
- z Zähnezahl des Fräsers
- fz Zahnvorschub in mm je Zahn
- vf Vorschubgeschwindigkeit in mm/min
Schneller mit der App STEPCRAFT CutCalc
Maschine, Werkstoff und Fräser auswählen, die App zeigt Ihnen die passenden Schnittdaten. Kostenlos im App Store und bei Google Play.
Richtwerte
Richtwerte für Drehzahl und Vorschub
Schnittgeschwindigkeit vc in m/min und Zahnvorschub fz in mm je Zahn, abhängig vom Fräserdurchmesser in mm.
| Werkstoff | vc (m/min) | Ø 1 | Ø 2 | Ø 3 | Ø 4 | Ø 5 | Ø 6 | Ø 8 | Ø 10 | Ø 12 |
|---|---|---|---|---|---|---|---|---|---|---|
| Holz weich | 500 | 0,025 | 0,030 | 0,035 | 0,060 | 0,070 | 0,090 | 0,100 | 0,110 | 0,160 |
| Holz hart | 450 | 0,020 | 0,025 | 0,030 | 0,055 | 0,065 | 0,085 | 0,095 | 0,095 | 0,155 |
| MDF | 450 | 0,050 | 0,070 | 0,100 | 0,150 | 0,200 | 0,300 | 0,400 | 0,500 | 0,600 |
| Weichkunststoff | 600 | 0,025 | 0,030 | 0,035 | 0,045 | 0,065 | 0,090 | 0,100 | 0,200 | 0,300 |
| Hartkunststoff | 550 | 0,015 | 0,020 | 0,025 | 0,050 | 0,060 | 0,080 | 0,089 | 0,100 | 0,150 |
| Aluminium, Knetlegierung | 500 | 0,010 | 0,020 | 0,025 | 0,050 | 0,050 | 0,050 | 0,064 | 0,080 | 0,100 |
| Guss-Aluminium > 6 % Si | 200 | 0,010 | 0,010 | 0,010 | 0,015 | 0,015 | 0,025 | 0,030 | 0,038 | 0,050 |
| Messing, Kupfer, Bronze | 365 | 0,015 | 0,020 | 0,025 | 0,025 | 0,030 | 0,050 | 0,056 | 0,065 | 0,080 |
Eintauchtiefe
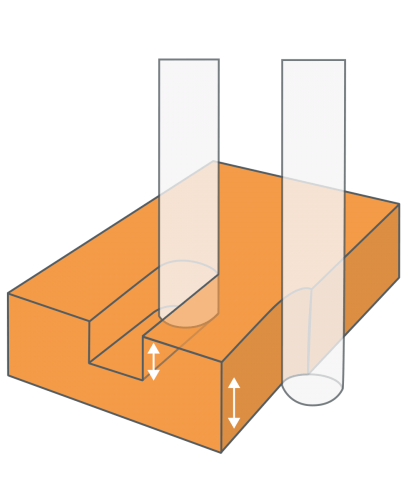
Empfohlene Eintauchtiefen beim Nutfräsen
Wie tief der Fräser in einem Durchgang eintauchen kann, hängt von Werkstoff, Maschine und Frässpindel ab. Die Werte gelten als Vielfaches des Fräserdurchmessers.
Beim Fräsen von Konturen empfehlen wir eine seitliche Zustellung von etwa 25 % des Fräserdurchmessers bei 100 % Eintauchtiefe. Mit einer leistungsschwächeren oder leichteren Frässpindel reduzieren Sie die Werte gegebenenfalls.
| Werkstoff | D-Serie | M-Serie | Q-Serie |
|---|---|---|---|
| Holz, Kunststoffe | bis 0,5 × Ø | bis 0,75 × Ø | bis 1,0 × Ø |
| Hartschaum | bis 3,5 × Ø | bis 5,0 × Ø | bis 5,0 × Ø |
| Nichteisenmetalle | bis 0,05 × Ø | bis 0,2 × Ø | bis 0,3 × Ø |
Fräser
Fräser und ihre Verwendung
| Fräser | Eigenschaften | Geeignet für |
|---|---|---|
| Spiralverzahnt, rechtsgenutet | spanbrechend | Weichholz, Sperrholz |
| Spiralverzahnt, linksgenutet | sehr saubere Schnittkante bei dünnem Material | Weichholz, Sperrholz |
| Zweischneider Fischschwanz, rechtsgenutet | Universalfräser, gute Eintaucheigenschaften | Holz, Kunststoff, Nichteisenmetalle |
| Zweischneider Fischschwanz, linksgenutet | sehr saubere Schnittkanten bei dünnem Material | Holz, Kunststoff |
| Einschneider mit Spiralnut | geringe Reibung, große Spannut | niedrigschmelzende Kunststoffe |
| Radiusfräser | Schlichtfräser für 3D-Carving | Holz, Kunststoff, Nichteisenmetalle |
| Diamantverzahnt | hohe Standzeit | GFK, CFK, Platinen |
| Gravierstichel | Einschneider | universell, Platinen, Gravuren |
Praxistipps
Praxistipps für saubere Ergebnisse
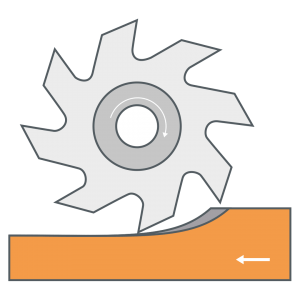
Gleichlauffräsen
Der Fräser zieht sich in das Werkstück. Bei größerer Spanabnahme kann das Portal oder die Z-Achse durch das Umkehrspiel der Spindel unkontrolliert zum Werkstück gezogen werden: Das Fräsbild wird unsauber, im schlimmsten Fall bricht der Fräser.
Mit spielfreien Kugelumlaufspindeln ist Gleichlauf dem Gegenlauf vorzuziehen.
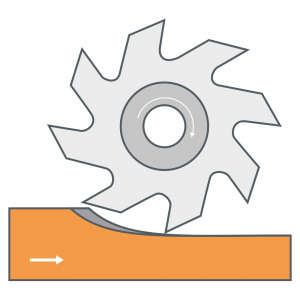
Gegenlauffräsen
Der Fräser drückt sich vom Werkstück weg. Bei sehr geringer Spanabnahme drückt sich die Schneide leicht aus dem Werkstück, es entstehen Rattermarken.
Bei Maschinen mit Umkehrspiel in den Gewindespindeln ist Gegenlauf die bessere Wahl.
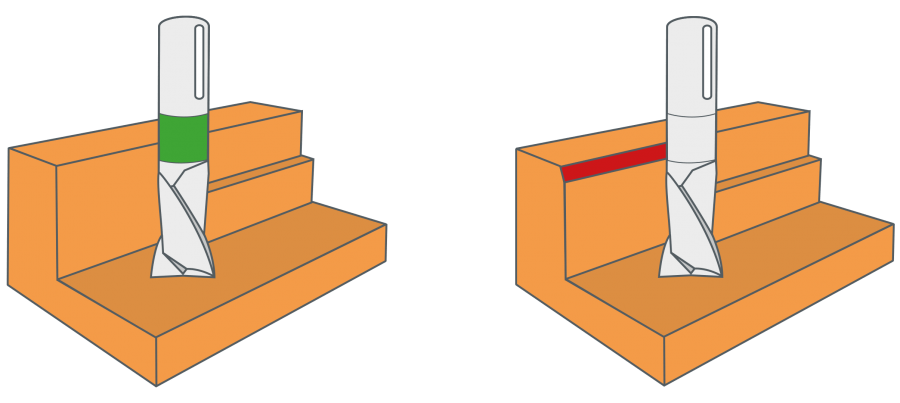
Hinterschliffene Fräser
Normalerweise ist die Tiefenzustellung auf die Spirallänge des Fräsers begrenzt, sonst reibt der Schaft am Werkstück.
Mit hinterschliffenem Schaft sind über mehrere Zustellungen Frästiefen bis zur maximalen Nutzlänge möglich.

Kühlen und Schmieren
Bei Nichteisenmetallen kühlen Sie am besten mit einer Minimalmengenschmierung (etwa 20 bis 50 ml/h) und einem passenden Schmierstoff. Das verbessert auch die Oberfläche und die Standzeit des Fräsers.
Bei Acrylglas erzielt Schmierung mit Seifenlauge eine sehr gute Oberfläche.
Fragen
Häufige Fragen
Sie sind unsicher bei einem Werkstoff? Wir helfen Ihnen mit Erfahrungswerten weiter.
Gibt es die Fräsparameter als PDF?
Ja, alle Werte dieser Seite gibt es als PDF zum Herunterladen und Ausdrucken.
Was tun, wenn meine Frässpindel die errechnete Drehzahl nicht schafft?
Setzen Sie die maximale Drehzahl Ihrer Frässpindel in die Vorschubformel ein. Der Vorschub sinkt dann entsprechend.
Warum unterscheiden sich die Eintauchtiefen je Serie?
Sie hängen von Steifigkeit und Antrieb der Maschine ab. Die Q-Serie verträgt größere Zustellungen als die M-Serie, die M-Serie größere als die D-Serie.
Welcher Fräser eignet sich für Acrylglas?
Für niedrigschmelzende Kunststoffe ein Einschneider mit Spiralnut; Schmierung mit Seifenlauge verbessert die Oberfläche.
Kann ich mit einer STEPCRAFT-Maschine Stahl fräsen?
Nein, das Fräsen von Stahl gehört nicht zum Einsatzbereich der STEPCRAFT-Maschinen.
Die passende Ausstattung für Ihren Werkstoff
Wir empfehlen Ihnen Maschine, Frässpindel und Fräser passend zu Ihren Werkstoffen und Bauteilen.